适用工件与工序
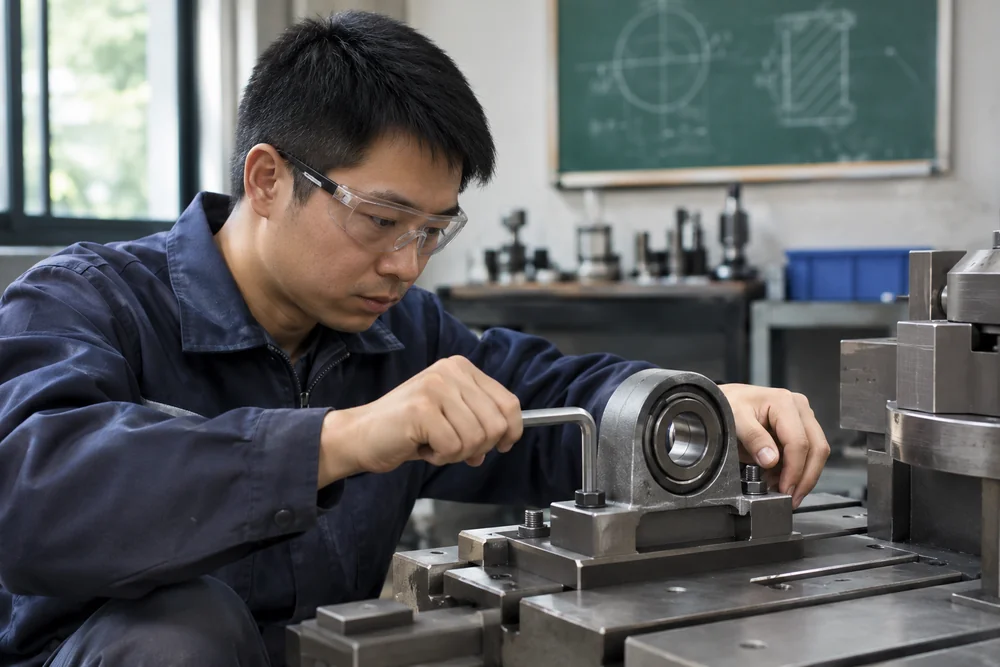
先确认轴类或盘类工件所用基准,以及粗加工、精加工和翻面工序。工装示例应写明本工序接触的定位面与被夹持位置。
夹持边界
提供主轴端面图、安装孔分布、工件毛坯余量与机械手进出方向。任何载荷、转速和公差由工装设计方结合具体机床复核。
交付时怎么检查
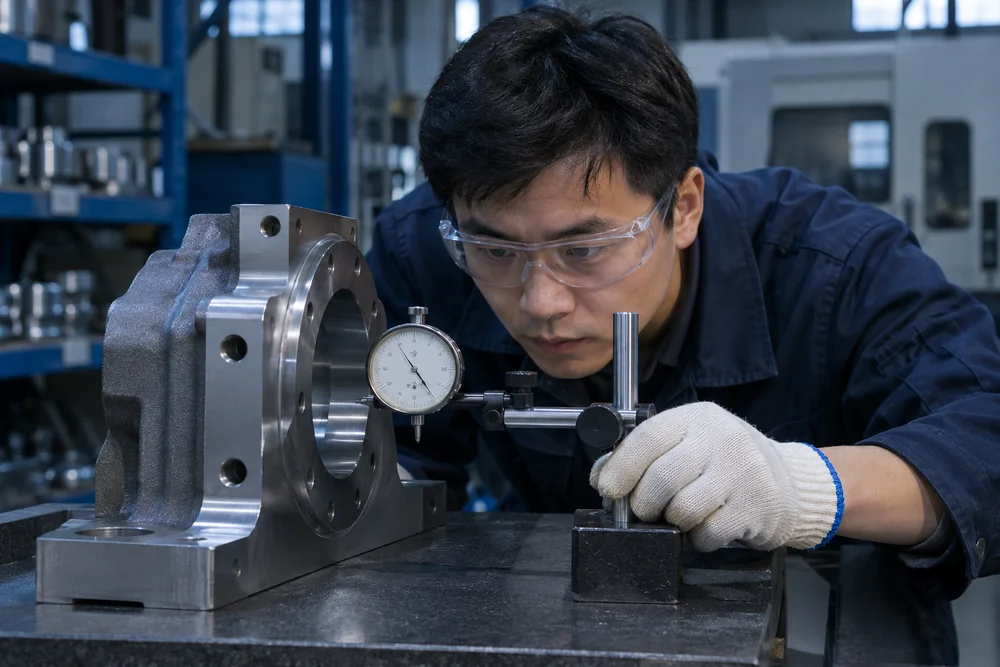
在图纸、装配照片和清单上使用同一图号与版本。验收时分别核对空载换装、干涉检查和样件复测记录。
技术参数
| 产品系列 | 夹持工装 |
|---|---|
| 接口 | 按机床主轴端面图核对 |
| 说明 | 资料组织示例 |
先确认轴类或盘类工件所用基准,以及粗加工、精加工和翻面工序。工装示例应写明本工序接触的定位面与被夹持位置。
提供主轴端面图、安装孔分布、工件毛坯余量与机械手进出方向。任何载荷、转速和公差由工装设计方结合具体机床复核。
在图纸、装配照片和清单上使用同一图号与版本。验收时分别核对空载换装、干涉检查和样件复测记录。
| 产品系列 | 夹持工装 |
|---|---|
| 接口 | 按机床主轴端面图核对 |
| 说明 | 资料组织示例 |